Bir hidrolik baskı presi arayın ve arkasında neredeyse her zaman çok özel bir iş vardır. Birinin metal, madeni para, madalya, rozet, elektrik kontağı, sinterlenmiş bir bileşen üzerinde ince kalıp kabartması üretmesi gerekiyor ve izlenimin ilk parçada ve on binde aynı görünmesi gerekiyor.
Ningbo Delidong Makine Teknolojisinde geçimimizi sağlamak için hidrolik presler üretiyoruz, dolayısıyla zamanımızın çoğunu bu işin altında yatan sorulara harcıyoruz: yükün merdane boyunca ne kadar eşit bir şekilde yayıldığı, basıncın ne kadar hassas bir şekilde tekrarlandığı, şahmerdan ne kadar yavaş sıkılmalıdır ve presin serbest bırakılmadan önce ne kadar süre dayanması gerektiği. Bu dört şey, bir baskı işinin gevrek mi yoksa yumuşak mı çıkacağına karar verir.
Aşağıda anlatılanlar bir satış konuşması değildir. Bunu, biz de dahil olmak üzere herhangi bir makine üreticisine taşıyabileceğiniz bir kontrol listesi olarak değerlendirin.
Hidrolik Baskı Presi Gerçekte Ne Yapar?
Hidrolik baskı presi, kapalı kalıpta soğuk şekillendirme işlemi olan, baskılama için yapılandırılmış bir hidrolik prestir. Hazırlanan işlenmemiş parça, metal kalıp yüzünün en ince detayına plastik olarak akana kadar kalıp ile zımba arasında sıkıştırılır. Ortaya çıkan, yükseltilmiş kabartmalı, keskin kenarlı ve kalıbı neredeyse noktadan takip eden bir yüzeye sahip bir parçadır.
Önemli kelime "tutulmak"tır. Mekanik vuruşlu pres, enerjisini çok kısa bir darbeyle iletir; bu, yüksek hacimli dolaşımdaki madeni para basımı ve sert kalıplar için mükemmeldir. Hidrolik pres bunun yerine yağ basıncından güç üretir, böylece strokun hemen hemen her noktasında tam tonaja ulaşır ve daha sonra malzemenin ihtiyaç duyduğu süre boyunca orada kalabilir. Bu oturma, metalin kabartmanın son birkaç mikronuna sızmasına izin veren şeydir ve büyük madalyaların, prova paralarının, kalıp kalıplamanın ve hassas kabartmalı parçaların hâlâ hidrolik makinelerde yapılmasının ana nedenidir.
Bir madeni para basma makinesini genel amaçlı bir baskı makinesinden ayıran şey nedir?
- Çerçeve sertliği. Dört sütunlu bir çerçeve genel seçimdir çünkü yükün tüm kalıp yüzeyi üzerinde eşit şekilde dağıtılması gerekir.
- Paralellik. Tam yük altında desteğin ve merdanenin düzlüğü büyük bir masadan çok daha önemlidir.
- Basınç kontrolü. Sadece "yüksek tonaj" değil, yaklaşık yüzde bir oranında tekrarlanabilir tonaj.
- Yavaş, kontrollü bir sıkma. Temas halindeki Ram hızı saniyede metre değil, milimetre/saniye cinsinden ölçülür.
- Kalıp setleri için oluşturulmuş bir kalıp alanı. Sertleştirilmiş tutucular, minimum hareket ve yük altında görünür esneklik yoktur.
Bu beşini doğru şekilde uyguladığınızda süreç son derece istikrarlı olur. Onları yanlış anlarsanız hiçbir ekstra tonaj parçayı kurtaramaz.
Basım Döngüsü Adım Adım Nasıl Çalışır?
Korumanın dışından bakıldığında, bir para basma döngüsü koçun aşağı inip tekrar yukarı çıkması gibi görünür. İçeride bir dizi karar var ve bunlardan herhangi birinin acele edilmesi, bitmiş kısımda ortaya çıkıyor.
Boş hazırlık
Ham parça veya planşe tavlanır, temizlenir, yağdan arındırılır ve ağırlık, çap ve kalınlık açısından kontrol edilir. Basın ne yaparsa yapsın, çalışmayla sertleşen boşluklar derin rahatlamayı doldurmayacaktır. Ham parça ağırlığı sürüklenirse, bitmiş kalınlık da onunla birlikte sürüklenir.
Kalıp yükleme ve hizalama
Kalıp seti tutucusuna alınır ve komparatör ile paralellik kontrol edilir. Milimetrenin birkaç yüzde biri oranındaki bir yanlış hizalama, hurdaya çıkmış bir parça olarak ortaya çıkmadan çok önce orantısız kabartma ve düzensiz kalıp aşınması olarak ortaya çıkar.
Kapatma yüksekliği ve strok ayarı
Alt konum yumuşak bir ayar boşluğuna ayarlanır, yavaşça kapatılır ve ardından kontrol edilir. Zımba asla metalden metale kadar dibe vurmamalıdır; bitmiş parçayı sert bir duruş değil, baskı derinliği tanımlar.
Yaklaşım
Koç, vuruşun büyük bölümünde hızlı bir şekilde alçalır ve ardından temastan hemen önce yavaş bir yaklaşıma geçer. Bu yumuşak dokunuş, kalıp kenarını, basma takımlarının sessiz katillerinden biri olan şok yüklemesinden korur.
Sıkıştır
Tam tonaj kademeli olarak uygulanır. Metal, kalıbın en yüksek noktalarının altından akmaya başlar ve ardından ölçünün merkezinden kenara doğru çalışarak detay dolana kadar dışarı doğru yayılır.
ikamet
Büyük madalyalarda basınç genellikle bir ila beş saniye ve bazen daha uzun süre tutulur. Burası, son detayın dolduğu ve elastik toparlanmanın bitmiş parça yerine kalıba karşı çalışmasına izin verildiği yerdir.
Dekompresyon ve fırlatma
Basınç kademeli olarak serbest bırakılır, şahmerdan geri çekilir ve parça çıkarılır. Yavaş bırakma kalıbı korur, yapışmayı önler ve yeni oluşan kabartmanın yırtılmasını önler.
Basma, Damgalama ve Kabartma: Üç İş, Üç Kuvvet Eğrisi
İnsanlar bu kelimeleri birbirinin yerine kullanıyor ve sonra bir iş için satın alınan baskı makinesinin neden diğeriyle sorun yaşadığını merak ediyorlar. Aradaki fark isim plakasındaki tonaj numarası değildir. Kuvvet eğrisinin şekli ve vuruşun alt kısmında meydana gelen şeydir.
| Faktör | Hidrolik basma presi | Mekanik vuruş presi | Hidrolik kabartma presi |
|---|---|---|---|
| Teslimatı zorla | Yavaş sıkma, basınç altta tutuldu | Krank veya mafsal ekleminden gelen keskin darbe | Genellikle yumuşak bir desteğe karşı yavaşça sıkın |
| Strok boyunca tonaj | Neredeyse her noktada tam tonaj | Tepe kuvveti yalnızca tabana yakın | Tam tonaj, kademeli olarak ayarlanabilir |
| Döngü hızı | Parça başına saniye | Saniyede birkaç parça mümkün | Parça başına saniye |
| ikamet capability | 1 ila 5 saniye veya daha fazla | Aslında hiçbiri | 1 ila 10 saniye |
| Kalıplar üzerindeki etkisi | Nazik, kademeli yükleme | Yüksek şok yüklemesi, daha hızlı kalıp aşınması | Nazik, düşük şok |
| En uygunu | Büyük paralar, madalyalar, prova parçaları, kalıp azdırma, kontaklar, sinterlenmiş parça boyutlandırma | Yüksek hacimli tirajlı madeni para | Rozetler, dekoratif paneller, dokulu levha |
| Çıkış karakteri | Düşük ila orta hacim, yüksek ayrıntı | Yüksek hacim, orta düzeyde ayrıntı | Düşük hacimli, dekoratif detaylı |
Tonaj ve Basınç: İşi Belirleyen Sayılar
Tonaj sezgi değil aritmetiktir. Yararlı bir ilk geçiş tahmini şudur: gerekli kuvvet, birim basıncın öngörülen izlenim alanıyla çarpımına eşittir. Birim basınç metale, kabartma derinliğine ve işlenmemiş parçanın ne kadar işlendiğine bağlıdır.
Yalnızca ilk geçiş tahminleri için gösterge niteliğindeki birim basınçlar. Derin kabartma, ince boşluklar, sertleştirilmiş malzeme ve dar yarıçaplar, figürü yukarı doğru iter.
Burada iki alışkanlık gerçek para tasarrufu sağlar. Birincisi marjdır: hesaplanan rakamın yüzde 20 ila 30'unu ekleyin, çünkü tavanında çalışan bir preste daha sert bir işlenmemiş malzeme yığını veya biraz daha derin bir kalıp için yer kalmaz. İkincisi, aletlere saygıdır. Kalıbın asla tasarlanmadığı basınç, kendisini kibarca duyurmaz; ya kalıbı erken aşındırır ya da tamamen kırar ve bir basma kalıbının değiştirilmesi nadiren ucuzdur.
Ayrıca isim plakasındaki numaranın işi değil, baskıyı tanımladığını hatırlamak da yardımcı olur. İyi bir paralelliğe sahip 300 tonluk sert bir pres, genellikle 500 tonluk yorgun bir makineyi geride bırakacaktır, çünkü kuvvet aslında önce çerçeveyi bükmek yerine kalıbın yüzeyine ulaşır.
Ram Hızı, Bekleme ve Basınç Azaltma: Bir Parça Arızalanana Kadar Kimsenin Tartışmadığı Ayarlar
Üç ayar, bir basma döngüsündeki görünmez işin çoğunu yapar. Bunlar aynı zamanda en sık varsayılan olarak bırakılan üç kişidir.
Yaklaşım and contact
Hızlı bir inişin ardından yavaş bir yaklaşma hile değildir. Zımbanın boş parçaya hızla çarpmasına izin vermeden döngüyü kısaltır. Temas halindeki şok, kalıbın kenarını hafifçe deforme eder ve hafifçe deforme olan kalıp kenarı, takip eden her parçada bu hatayı tekrarlar.
Sıkıştır speed
Tipik olarak 1 ila 20 mm/sn. Daha sert metaller, daha derin kabartma ve daha büyük çaplar, daha yavaş sonu savunur. Daha hızlı sıkma, metalin küçük yarıçaplara akmaya zaman bulamadan sıkışmasına neden olabilir.
ikamet
Bir ila beş saniye yaygındır, çok büyük madalyalar için daha uzundur. Dwell, malzemenin son birkaç mikron ayrıntıya kadar sızmasına izin verir ve parça hala yük altındayken elastik toparlanmanın gerçekleşmesini sağlar.
Dekompresyon
Basıncın kademeli olarak serbest bırakılması, parçanın kalıp yüzeyinden kopmasını önler ve kalıbı ani bir ters yükten korur. Özellikle ince, geniş parçalarda önemlidir.
Tekrarlanabilirlik
Pazartesi günü 180 ton, Cuma günü ise 200 ton üreten bir pres, para basma makinesi değildir. Basınç, konum, hız ve bekleme süresiyle birlikte saklanan tarifler, operatöre her vardiyada tekrarlanabilir bir başlangıç noktası sağlar.
Kalıp Kurulumu: Çoğu Basma Sorununun Doğduğu Yer
Bir madeni para basımı işi temiz yürütülmediğinde, baskı genellikle son şüphelidir ve kalıp kurulumu genellikle ilk sıradadır. Altı çek bunların çoğunu kapsıyor.
Paralellik
Kalıp setini desteğe göre göstergelerle kontrol edin, ardından şimlerle düzeltin. Eşit olmayan yükseklik, eşit olmayan bir rahatlama ve kalıbın bir tarafta aşınması anlamına gelir.
Kapatma yüksekliği
Yumuşak bir ayar boşluğuna ayarlayın ve izlenimi inceleyin. Hiçbir zaman zımba ve kalıbın temas etmesine izin vererek kapatma yüksekliğini ayarlamayın.
Sıkıştırma
Kalıp tutucu kalıp setini sağlam bir şekilde tutmalıdır. Tutucudaki herhangi bir hareket parlamaya, çapaklara ve tutarsız kabartma derinliğine dönüşür.
Yağlama
Hafif, tutarlı bir yağlayıcı film metalin akmasına ve serbest kalmasına yardımcı olur. Çok fazla olursa kalıp yüzeyi kavrayamaz; çok az ve parça sinir bozucu.
Yaka ve boş kontrolü
Yaka kullanıldığında işlenmemiş parçanın kenarını kontrol eder ve kenarın yayılmasını önler. Boş çap toleransı kalıp kalitesi kadar önemlidir.
Kalıp durumu
Cilalı bir kalıp temiz yazdırır. Birisi pres yerine kalıba bakana kadar kalıp yüzeyindeki tek bir çapak veya çip, her bir parça üzerinde aslına sadık kalınarak çoğaltılır.
Malzemeler: Ne Akar, Ne Karşı Mücadele Eder
Her metal farklı şekilde para basar ve farklılıklar akademik olmaktan ziyade pratiktir. Tonajınıza, ikamet yerinize, ne sıklıkta tavlama yapacağınıza ve kalıbı ne kadar dikkatli cilalayacağınıza onlar karar verir.
Altın and silver
Yumuşaktır, güzelce akar ve orta tonajda iyi para basar. Buradaki zorluk yüzey kalitesi ve aşınmadır; bu nedenle prova çalışması kaba kuvvet yerine son derece cilalı bir kalıba ve disiplinli yağlamaya bağlıdır.
Bakır, pirinç and bronze
Çabuk sertleşin. İşlemler arasında bir tavlama aşamasına ihtiyaç duyulabilir ve birim basınçlar, aynı boyuttaki değerli metallere göre belirgin şekilde daha yüksektir.
Alüminyum and its alloys
Para basımının kolay olması ve tonaj açısından affedilmesi, onları jeton, madalya ve promosyon parçaları için popüler kılmaktadır. Baskıyı fazla zorlamadan keskin ayrıntılar elde edilebilir.
Nikel ve cupronickel
Bakırdan daha serttir ve kalıplarda daha serttir. Rölyef derinliği muhafazakar bir şekilde planlanmalı ve kalıp bakım aralıkları kısaltılmalıdır.
Çelik, paslanmaz ve titanyum
Ağır ünite basınçları ve yavaş sıkma hızları. Parçaların büyük olduğu veya alaşımın inatçı olduğu durumlarda, ısıtılmış plakalarla sıcak veya sıcak baskılama mantıklı bir yol haline gelir.
Sinterlenmiş ve toz metal preformlar
Kaplama, sinterlenmiş parçaları nihai toleransa kadar boyutlandırmak ve yoğunlaştırmak için kullanılır, tek bir vuruşta yüzey kalitesini ve boyutsal tutarlılığı iyileştirir.
Isısız soğuk şekillendirme tüm bunların omurgasını oluşturuyor ve her gün mağazamızın farklı bir köşesinde çalıştığımız bir teknoloji. Aynı soğuk şekillendirme mantığı, diğer endüstriler için ürettiğimiz ekipmanlarda da geçerlidir; örneğin sürtünme malzemesini oda sıcaklığında şekillendiren soğuk pres şekillendirme makinelerimiz:
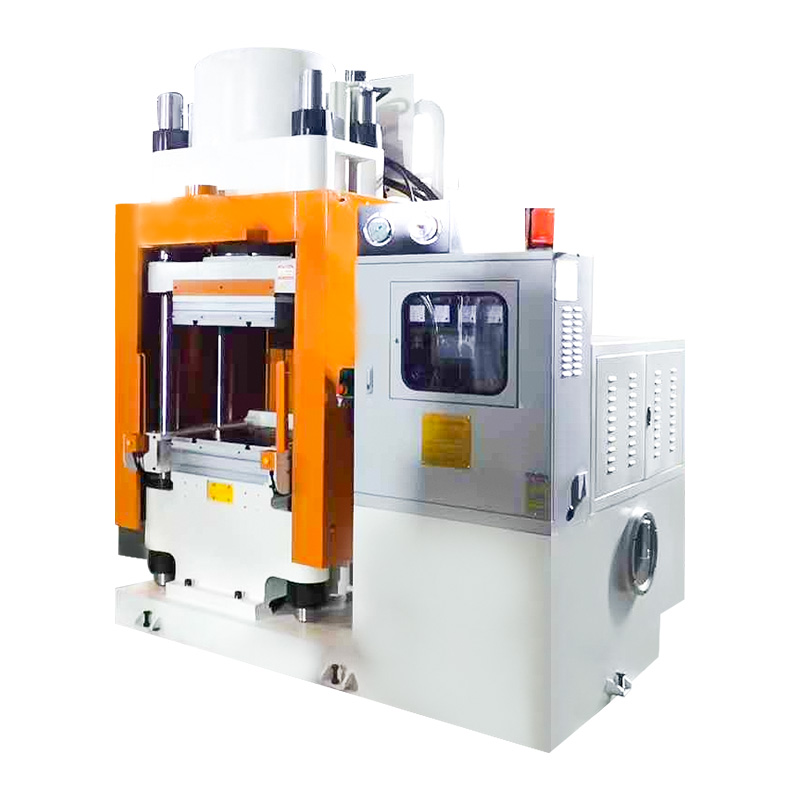 Fren Balatası Preformları için Soğuk Pres Şekillendirme Makinesi Hidrolik soğuk pres, sıcak pres kürlemesinden önce gevşek sürtünme malzemesini ortam sıcaklığına yakın bir yerde önceden konsolide ederek eşit yoğunluk ve kontrollü basınca yardımcı olur. Ürünü Görüntüle →
Farklı malzeme, paralellik, basıncın tekrarlanabilirliği ve yükün ne kadar yumuşak ulaştığı ile ilgili aynı mühendislik soruları.
Hidrolik Baskı Preslerinin Kazandığı Yer
Hidrolik basım dünyadaki her darphane hattıyla rekabet edemiyor. Belirli bir dizi işte kazanır ve bunları açıkça kazanır.
Büyük hatıra paraları ve deliller
Rölyefin derin ve çapın cömert olduğu durumlarda yavaş sıkma ve bekleme, keskin bir vuruşun yapamadığını yapar: kalıbı çatlatmadan ayrıntıları doğrudan kenara kadar doldurun.
Madalyalar, ödüller ve sunum parçaları
Portreler ve ince harfler, tam olarak bir hidrolik baskı makinesinin rötuş yapmadan, parça parça en aslına sadık şekilde yeniden ürettiği türden ayrıntılardır.
Azdırma
Sertleştirilmiş bir göbek, uzun bir bekleme süresiyle çok yüksek tonajlı bir kalıp boşluğuna yavaşça bastırılır ve baskı çeliğe batırılır. Bu, en eski ve en zorlu hidrolik baskı uygulamalarından biridir.
Elektrik kontakları ve hassas kabartmalı parçalar
Temaslı perçinler, şeritler ve küçük kabartmalı bileşenler, tekrarlanabilir tonajdan ve kontrollü alt konumdan yararlanır; bu, hidrolik preste tutulması mekanik preste olduğundan daha kolaydır.
Sinterlenmiş parçaların boyutlandırılması
Toz metal bileşenler, sinterlemenin tek başına ulaşamayacağı tolerans pencerelerini kapatacak şekilde nihai kalınlığa ve kaplamaya göre şekillendirilir.
Mücevherat, içi boş eşyalar, rozetler ve saat parçaları
Küçük, ayrıntılı ve çoğu zaman düşük hacimli bu işler, bir tarifi saklayabilen ve sipariş geri geldiğinde onu tam olarak bir sonraki ay tekrarlayabilen bir baskı makinesini ödüllendirir.
Hidrolik mi Elektrikli Tahrikli mi? İki Dürüst Görüş
Bu, her satın alma toplantısında ortaya çıkan bir argümandır ve her iki tarafın da gerçek noktaları vardır.
Hidrolik durumu
Darbenin herhangi bir noktasında tam tonaj, basınç altında gerçek bekleme, doğal aşırı yük koruması ve kalıpların basılmasına uygun bir kuvvet eğrisi. Tonaj, herhangi bir donanımı değiştirmeden kontrol panelinden ayarlanabilir ve yüksek kapasitelerde kuvvet tonu başına maliyete ulaşmak hala zordur. Derin kabartma, büyük çaplar ve kalıp azdırma için pratik çözüm olmaya devam ediyor.
Buna karşı açılan dava
İyi ayarlanmış bir servo-elektrikli sürücüye göre daha yavaş döngüler, bakımı gereken hidrolik yağ, yönetilmesi gereken daha fazla ısı ve parça başına daha fazla enerji tüketimi. Karşıt görüş ise modern değişken pompaların, servo-hidrolik ünitelerin ve akümülatör sistemlerinin bu boşluğun çoğunu kapattığı ve madeni para basma işinde sınırlayıcı faktörün genellikle çevrim süresinden ziyade parça kalitesi olduğu yönündedir. Hacimleriniz saniye başına vuruş cinsinden ölçülüyorsa, mekanik pres doğru araçtır ve hiç kimse aksini iddia etmemelidir.
Dürüst cevap, sürücü seçiminin broşüre değil, bölüme uygun olması gerektiğidir. Bu, kardeş pres platformlarımızda müşterilerimizle yaptığımız ödünleşimin aynısıdır ve bu ikisini tartan herkes için hidrolik ve elektrikli pres tahriklerinin pratik bir karşılaştırmasında bunu yazdık.
İki tahrik sisteminin gerçek bir üretim ortamında nasıl davrandığına daha derinlemesine bakmak için bu dökümü inceleyin. hidrolik ve elektrikli pres sürücüleri , farklı bir uygulamadaki aynı kuvvet eğrisi sorularını kapsar.
Bir Baskı Presinin Belirlenmesi: On Noktalı Bir Kontrol Listesi
Bu on yanıtı herhangi bir tedarikçiye getirdiğinizde konuşma kısalır ve çok daha faydalı olur.
- Parçanın kendisi. Önemli olan çap, kalınlık, malzeme, kabartma derinliği ve toleranstır.
- Gösterimin öngörülen alanı. Boş alan değil, yük altındaki alan.
- Birim basınç ve toplam tonaj. Hesaplayın, ardından yüzde 20 ila 30 marj ekleyin.
- Çerçeve tipi ve sertliği. Tam yük altında belirtilen bir sapma sınırına sahip, çoğu madeni para basma işi için dört sütunlu.
- Masa boyutu, gün ışığı ve vuruş. Kalıp setine ve daha sonra eklemeyi planladığınız işleme göre boyutlandırılmıştır.
- Ram hız kontrolü. Yaklaşma, sıkma ve geri dönüş hızlarının ayrı ayrı ayarlanabildiğini doğrulayın.
- ikamet capability. Pres tam basınca dayanmalı, sadece ona ulaşmalı.
- Basınç tekrarlanabilirliği ve tarifler. Tonajın nasıl ölçüldüğünü ve vardiyadan vardiyaya ne kadar tutarlı bir şekilde tekrarlandığını sorun.
- Fırlatma ve otomasyon. Ejeksiyon kuvveti, parça çıkarma ve otomatik kalıp aktarımı mı yoksa yükleme mi istediğiniz.
- Güvenlik, servis ve yedek parçalar. Karşılamanız gereken standartlara uygun korumalar ve kilitlerin yanı sıra yedek parça ve destek konusunda gerçekçi bir yanıt.
Üçüncü ve sekizinci maddelere rakamlarla cevap veremeyen bir tedarikçi size faydalı bir şey söylüyor.
Bir Baskı Presinin Doğru Tutulması
Basımdaki doğruluk çoğunlukla bakımdır, sessizce ve zamanında yapılır.
Rutin kontroller
- Yağ seviyesi, yağ rengi ve filtre göstergeleri
- Sabit bir çalışma bandında tutulan yağ sıcaklığı, kabaca 30 ila 55 °C
- Yağın, inşaatçının belirttiği ISO koduna göre temizliği
- Silindir, valfler ve bağlantı parçaları çevresinde gözle görülür sızıntılar
- Pompa grubundan olağandışı gürültü veya titreşim
- Her kalıp değişiminden önce destek ve merdane temizliği
- Korumaların, kilitlerin ve iki elle kontrolün fonksiyon testi
Parça yanlış gittiğinde
- Detay doldurulmuyor: kalıbı suçlamadan önce tonajı, beklemeyi, ham sertliği ve yağlamayı kontrol edin
- Flaş veya çapak: kapanma yüksekliği, paralellik ve yaka durumu
- Vardiyalar arasında tonaj kayması: yağ sıcaklığı, valf aşınması, basınç sensörü kalibrasyonu
- Yapışan parçalar: ayırıcı madde, basınç azaltma ayarı, kalıp cilası
- Yan yana eşit olmayan kabartma: paralelliği ve şimlemeyi yeniden kontrol edin
- Kademeli keskinlik kaybı: çoğu durumda pres aşınması değil, kalıp aşınması
Bu belirtilerin çoğu pres hatalarına benziyor ve süreç veya takım hataları olduğu ortaya çıkıyor. Aynı modeli diğer baskı türlerinde de görüyoruz ve ortak olanları bu kılavuzda topladık. soğuk pres şekillendirme makinesi sorunları ve bunların nasıl önleneceği .
Bir Pres Oluşturucunun Görünümü
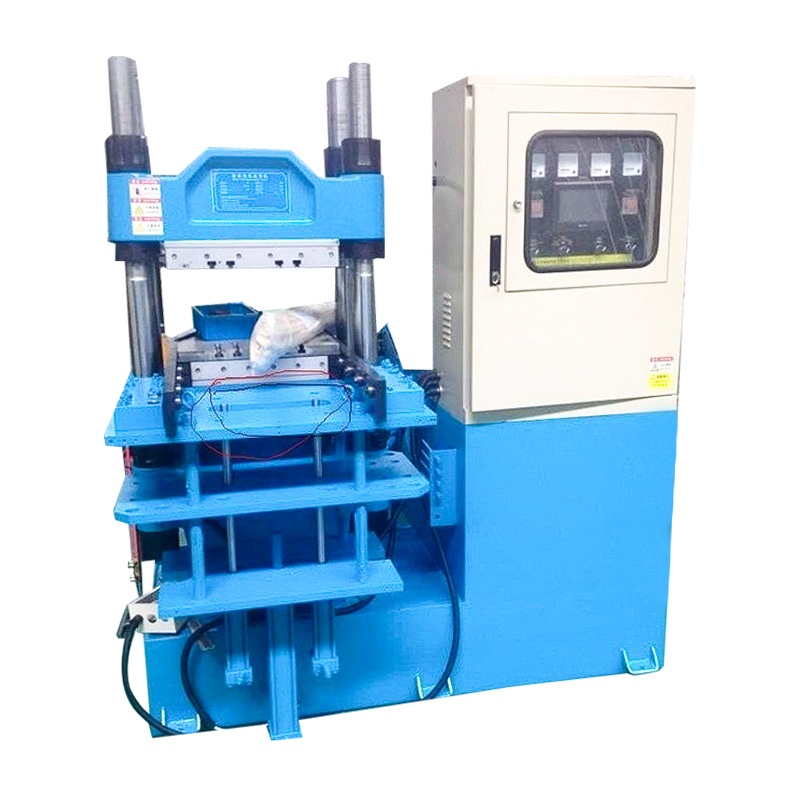
Biz bir nane ekipmanı uzmanı değiliz. Kauçuğun vulkanizasyonu, silikon enjeksiyonu ve sürtünme malzemesi şekillendirmesi için kullanılan, programlanabilir basınç, sıcaklık ve süreye sahip dört sütunlu hidrolik presler üretiyoruz. Bu çalışma bize doğrudan para basmayla ilgili birkaç şey öğretti.
Her şey yükün plakaya ne kadar eşit şekilde yayılmasıyla başlar. Yük altında yön değiştiren bir pres, göstergenin önerdiği tonajı sağlamaz ve hiçbir kontrol algoritması, esneyen bir çerçeveyi düzeltemez. İkincisi tekrarlanabilirliktir: Operatör bir tarifi saklayabilmeli ve gelecek ay aynı sonucu alabilmelidir. Üçüncüsü, yalnızca zirvenin değil tüm döngünün kontrolüdür; bu, ayrı ayrı ayarlanabilen yaklaşma, sıkma, bekleme ve bırakma anlamına gelir.
Aşağıdaki iki platform bu düşüncenin pratikte nasıl uygulandığını göstermektedir. İlki, tüm kalıp yüzeyi boyunca eşit basınç dağılımı sağlayacak şekilde özel olarak tasarlandı:
 Eşit Basınçlı Fren Balatası Pres Makinası Yüksek hacimli fren balatası üretiminde tutarlı boşluk basıncı için optimize edilmiş basınç oranına ve yüzer yağ silindirine sahip özel pres. Ürünü Görüntüle →
İkincisi, basıncın, sıcaklığın ve zamanın tamamının kayıtlı bir tarif içinde tutulduğu ısıtmalı plakalı bir prestir; bu, sıcak şekillendirme söz konusu olduğunda bir basma döngüsünün ihtiyaç duyduğu disiplinin aynısıdır:
 Kauçuk Ürünler için Özel Plakalı Vulkanizasyon Presi Verimli üretimi desteklemek için ayarlanabilir basınca ve kontrollü 100–250°C sıcaklığa sahip, kauçuk ürünler için otomatik ısıtmalı plakalı vulkanizasyon presi. Ürünü Görüntüle →
Eğer bir basım presi belirliyorsanız, bunlar biz dahil her inşaatçıya sorulmaya değer sorulardır.
Sıkça Sorulan Sorular
Madeni para basmakla vurmak arasındaki fark nedir?
Her ikisi de kapalı kalıpta soğuk şekillendirme işlemleri olduğundan metalurji benzerdir. Aradaki fark kuvvet eğrisidir. Vuruş, kalıplara karşı hızlı ve sert olan keskin bir mekanik darbe kullanır. Hidrolik preste baskı, yavaş bir sıkma ve ardından basınç altında beklemeyi kullanır, bu da ince kabartmayı daha yumuşak ve daha tutarlı bir şekilde doldurur.
Hidrolik baskı presine ne kadar tonaj gerekir?
Tahmini birim basıncı izlenimin öngörülen alanıyla çarpın, ardından yüzde 20 ila 30'luk marjı ekleyin. Küçük bir gümüş madalya yalnızca 100 ila 200 tona ihtiyaç duyabilir, büyük bir bronz hatıra 800 ton veya daha fazlasına ihtiyaç duyabilir ve kalıp azdırma işlemi binlerce tona kadar çıkabilir.
Hidrolik bir para basma presi yüksek hızda dolaşımdaki paraları üretebilir mi?
Bunları üretebilir, ancak mükemmel hızlarda değil. Yüksek hacimli dolaşımdaki madeni paralar genellikle saniyede birkaç vuruş yapan mekanik preslerde basılır. Hidrolik presler, detay ve tekrarlanabilirliğin çevrim süresinden daha önemli olduğu hatıra törenleri, provalar, madalyalar, kalıp azdırma ve hassas kabartmalı parçalar için uygundur.
Madencilikte bekleme süresi neden bu kadar önemli?
Basınç tutulduğu sürece metal ince ayrıntılara doğru ilerlemeye devam eder. Bekleme olmadan, izlenimin dış detayı özellikle büyük parçalarda yumuşak çıkabilir. Bekleme ayrıca parça hala yük altındayken elastik toparlanmanın gerçekleşmesine de olanak tanır, böylece kalıp son boyutları kontrol eder.
Kalıp azdırma için hidrolik pres kullanılabilir mi?
Evet, klasik uygulamalardan biridir. Sertleştirilmiş bir göbek, uzun bir bekletme süresiyle çok yüksek tonajlı bir kalıp boşluğuna yavaşça bastırılır, böylece baskı, çeliğe çekiçlenmek yerine yavaş yavaş çeliğin içine gömülür.
Dört sütunlu bir çerçeve gerçekten gerekli mi?
Çoğu baskı işi için bu daha güvenli bir seçimdir çünkü dört sütun yükü eşit şekilde dağıtır ve baskı altında baskı levhalarını paralel tutar. C-çerçeveli presler küçük, düşük tonajlı işler için çalışabilir ancak tonaj arttıkça paralelliği korumak zorlaşır.
Hidrolik yağı ne sıklıkla değiştirilmelidir?
Sabit bir takvim yerine yağ analizini takip edin. Çoğu mağaza, yağı yıllık olarak veya inşaatçının programına göre değiştirir, filtreleri daha sık değiştirir ve yağ sıcaklığını yaklaşık 30 ila 55 °C arasında sabit bir bantta tutar. Temiz, stabil yağ, basıncın tekrarlanabilirliğini korumanın en ucuz yollarından biridir.