Toz metalurjisi pres makinesi, sayısız hassas bileşenin ardındaki sessiz çalışma makinesidir. Bakır bazlı fren balatalarından yapısal burçlara, dişlilere ve sinterlenmiş yataklara kadar bu presler, gevşek metal tozunu, daha sonra güçlü bir son parça haline gelecek şekilde şekillendirilmiş, elle tutulabilir bir kompakta dönüştürür. Sürtünme malzemeleri, otomotiv tedariki veya endüstriyel üretim alanlarında çalışıyorsanız, toz metalurjisi pres makinesinin nasıl çalıştığını anlamak yalnızca teknik bir bilgi değildir. Takım maliyetlerinizi, çevrim sürelerinizi, hurda oranınızı ve gönderdiğiniz her parçanın tutarlılığını doğrudan etkiler.
Bu kılavuz, toz sıkıştırma ekipmanının çalışma prensibini, pres tiplerini, aletleri, spesifikasyonları ve pratik seçim kriterlerini açıklamaktadır. Ayrıca teknolojiyi, toz presleme ve fren balatası üretiminin ortak bir temeli paylaştığı sürtünme malzemesi üretimi de dahil olmak üzere gerçek üretim ortamlarına bağlar. Yeni bir baskı makinesini değerlendiriyorsanız, eskimiş bir makineyi değiştiriyorsanız veya sadece mevcut bir hattaki değişkenliği azaltmaya çalışıyorsanız, aşağıdaki ayrıntılar daha iyi sorular sormanıza ve daha güvenli kararlar vermenize yardımcı olacaktır.
Toz Metalurjisi Pres Makinası Nedir?
Toz metalurjisi pres makinesi, metal tozlarını, seramik tozlarını veya karışık toz karışımlarını hassas bir kalıp içinde sıkıştırmak için tasarlanmış bir şekillendirme presidir. Pres, toz hacmini azaltmak ve taşıma için yeterli güce sahip bir "yeşil kompakt" oluşturmak için genellikle hidrolik veya mekanik bir piston aracılığıyla kontrollü basınç uygular. Bu kompakt daha sonra parçacıkların metalurjik olarak bağlandığı ve parçanın nihai mekanik özelliklerini kazandığı bir fırında sinterlenir.
İşleme, döküm veya dövmeden farklı olarak toz sıkıştırma, net şekle yakın bir işlemdir. Malzeme israfını en aza indirir ve tekrarlanabilir boyutlara sahip karmaşık geometriler üretebilir. Presin kendisi tozu eritmez veya kaynaklamaz. Görevi eşit yoğunluk, doğru dolum ve güvenilir çıkarma sağlamaktır. Bu üç sonuç, sonraki sinterleme işleminin uygulamanızın gerektirdiği gücü, sertliği ve toleransı sağlayıp sağlayamayacağını belirler.
Toz Sıkıştırmanın Üretimde Uygun Olduğu Yer
Toz metalurjisi presleri birkaç farklı üretim zincirinde kullanılmaktadır:
- Yapısal bileşenler: dişliler, zincir dişlileri, bağlantı çubukları ve yatak kapakları.
- Sürtünme malzemeleri: fren balataları, debriyaj balataları ve sinterlenmiş metalik sürtünme diskleri.
- Motorlar, pompalar ve cihazlar için kendinden yağlamalı rulmanlar ve burçlar.
- Tungsten karbür bazlı sert metaller ve kesici uçlar.
- Elektrikli ekipmanlar için manyetik ve yumuşak manyetik kompozitler.
- Hassas gözeneklilik ve biyouyumluluğun önemli olduğu tıbbi ve dişçilik bileşenleri.
Her durumda basın ilk kritik adımdır. Yeşil kompaktın yoğunluk değişimleri, çatlakları veya tutarsız ağırlığı varsa, hiçbir sinterleme optimizasyonu bunu tam olarak düzeltemez. Bu nedenle pres seçimi ve proses kontrolü dikkatli bir ilgiyi hak ediyor.
Toz Metalurjisi Pres Makinesi Nasıl Çalışır: Adım Adım
Sıkıştırma döngüsü kısadır ve genellikle saniyelerle ölçülür ancak her hareketin senkronize olması gerekir. Tipik bir toz metalurjisi pres makinesi, kağıt üzerinde basit görünen ancak pratikte hassas kontrol gerektiren bir sırayı takip eder.
Toz Dozajlama ve Kalıp Dolum
Bir besleme pabucu veya toz dozaj sistemi kalıp boşluğu boyunca hareket eder ve bunu ölçülen hacimde tozla doldurur. Tutarlı dolgu yoğunluğu önemlidir. Toz eşit olmayan bir şekilde çökerse, kompaktta yukarıdan aşağıya ağırlık ve yoğunluk farklılıkları olacaktır.
Toz Dengeleme ve Çekme
Besleme pabucu geri çekilir ve toz yatağı dengelenir. Bazı presler, dar bölümlere akışı iyileştirmek için kontrollü bir kalıp doldurma veya toz emme kullanır. Bu aşamada üst ve alt zımbalar dolgu derinliğini tanımlayacak şekilde konumlandırılır.
Basınç Altında Sıkıştırma
Üst zımba aşağı inerken alt zımba da çift etkili presleme oluşturmak için hareket edebilir. Hedef yoğunluğa ulaşılıncaya kadar basınç uygulanır. Modern presler kuvveti, konumu veya her ikisini birden izler ve dolgu değişimini telafi etmek için stroku gerçek zamanlı olarak ayarlayabilir.
Basınç Tutma ve Gevşeme
Maksimum basınçta kısa bir süre kalmak, parçacıkların yeniden düzenlenmesine ve birbirine kenetlenmesine olanak tanır. Kontrollü serbest bırakma, elastik geri yaylanmanın neden olduğu iç çatlakları önler. Pres ayrıca kompaktı korumak için kısa bir basınç azaltma rampası da uygulayabilir.
Çıkarma ve Parça Çıkarma
Alt zımba yeşil kompaktı kalıptan dışarı iter. Kenar kırılmasını veya laminasyonu önlemek için çıkarma hızı ve kuvveti dengelenmelidir. Daha sonra bir çıkarma robotu veya manuel operatör parçayı çıkarır ve bir sinterleme tepsisine yerleştirir.
Döngü Tekrarı ve Süreç Geri Bildirimi
Pres başlangıç pozisyonuna döner ve döngü tekrarlanır. İzlenebilirlik amacıyla her vuruştan elde edilen veriler kaydedilebilir. Yüksek hacimli üretimde istatistiksel süreç kontrolü, kusurlar ortaya çıkmadan önce sapmaların tespit edilmesine yardımcı olur.
Toz Sıkıştırma Preslerinin Temel Tipleri
Toz metalurjisi pres makinelerinin tümü aynı tahrik sistemini kullanmaz. Hidrolik, mekanik ve servo-hidrolik tasarımlar arasındaki seçim hızı, tonaj kontrolünü, enerji kullanımını ve ekonomik olarak üretebileceğiniz parça türünü etkiler.
| Basın Tipi | Tahrik Sistemi | Tipik Tonaj Aralığı | En İyisi | Kontrol Özellikleri |
|---|---|---|---|---|
| Hidrolik | Hidrolik cylinders and valves | 50–1.000 ton | Büyük, karmaşık veya yüksek yoğunluklu parçalar | Esnek basınç ve strok kontrolü; düzgün kuvvet eğrisi |
| Mekanik | Volan, krank veya geçiş mekanizması | 10–400 ton | Yüksek hızlı, basit ila orta dereceli parçalar | Sabit vuruş profili; yüksek oranlarda çok tekrarlanabilir |
| Servo-Hidrolik | Servo motor tahrikli hidrolik pompa | 30–800 ton | Değişken profillere sahip hassas parçalar | Programlanabilir strok, hız ve basınç; enerji verimli |
| Servo-Mekanik | Vidalı veya mafsallı servo motor | 20–600 ton | Sıkı toleranslarla orta ila yüksek hacim | Yüksek doğruluk, düşük rölanti enerjisi, hızlı tepki |
Hidrolik presler sürtünme malzemeleri ve büyük yapısal parçalar için popüler olmaya devam ediyor çünkü yüksek tonaj üretebiliyor ve basıncı daha uzun süre koruyabiliyorlar. Mekanik presler genellikle hızın temel ekonomik faktör olduğu küçük ve basit parçalar için seçilir. Servo tahrikli tasarımlar, programlanabilir hareketi daha düşük enerji tüketimi ve daha az hidrolik sıvı bakımı ile birleştirdiklerinden giderek daha yaygın hale geliyor.
Toz Metalurjisi Presinin Temel Bileşenleri ve Kalıpları
Pres, bir çerçeve ve silindirden daha fazlasıdır. Çevredeki alt sistemler, makinenin milyonlarca döngü boyunca toleransı koruyup koruyamayacağını belirler. Aşağıdaki bileşenler, spesifikasyon ve bakım planlaması sırasında yakından incelenmeyi hak eder.
Basın Çerçevesi ve Kılavuzu
Çerçeve yük altında sapmaya karşı dayanıklıdır. Zayıf çerçeve sertliği merkez dışı yoğunluğa ve erken takım aşınmasına yol açar. Hassas kılavuzlar, üst ve alt zımbaların mikron düzeyinde hizalanmasını sağlar.
Kalıp Seti ve Zımbalar
Kalıp parçanın dış profilini tanımlarken zımbalar iç ve dış özellikleri oluşturur. İşleme malzemesi, kaplama ve boşluk, tozun aşındırıcılığına ve üretim hacmine göre seçilir.
Toz Besleme Sistemi
Besleme pabuçları, hazneler ve dozaj plakaları tozu kalıba iletir. Ayrışma olmadan düzgün akış, özellikle farklı parçacık boyutlarına veya yoğunluklara sahip tozları karıştırırken kritik öneme sahiptir.
Fırlatma Sistemi
Alt zımba veya ayrı bir ejektör kompaktı dışarı iter. Kontrollü püskürtme kuvveti çatlakları önler ve kalıbın ömrünü uzatır. Bazı sistemlerde yaylı veya hidrolik fırlatma plakası kullanılır.
Hidrolik Güç Ünitesi
Pompalar, valfler, akümülatörler ve yağ koşullandırma, basıncı sabit tutar. Filtreleme ve sıcaklık kontrolü önemlidir çünkü kirlenmiş veya aşırı ısınmış yağ, düzensiz pres davranışına neden olur.
Kontrol ve İzleme
PLC veya endüstriyel PC konumu, kuvveti, hızı ve beklemeyi kontrol eder. Her parça numarası için kuvvet-deplasman eğrileri saklanabilir ve kalite güvencesi için strok bazında karşılaştırılabilir.
Toz Metalurjisi Pres Makinası ve Fren Balatası Presi: Sürtünme Malzemesi Bağlantısı
Sürtünme malzemeleri toz sıkıştırma teknolojisinin en önemli uygulama alanlarından biridir. Bir fren balatası, metalik veya seramik tozları kullandığında aslında bir toz metalurjisi parçasıdır ve metalik olmayan birçok formülasyon bile aynı presleme ilkelerine dayanır: ölçülen doldurma, kontrollü basınç ve güvenilir çıkarma. Ekipman örtüşmesinin teorik olmaktan ziyade pratik hale geldiği yer burasıdır.
Bir fren balatası fabrikasında pres, toz metalurjisi pres makinesine çok benzer bir rol oynar. Sürtünme değiştiriciler, bağlayıcılar ve takviye edici elyaflar veya metal parçacıklarının bir karışımını yeşil bir ped halinde sıkıştırır. Ped daha sonra formülasyona bağlı olarak sertleştirilebilir, sinterlenebilir veya ısıl işleme tabi tutulabilir. Yoğunluk değişimi eşit olmayan aşınmaya, gürültüye ve tutarsız sürtünme katsayılarına neden olduğundan, presin ped yüzeyi boyunca eşit yoğunluk sağlaması gerekir.
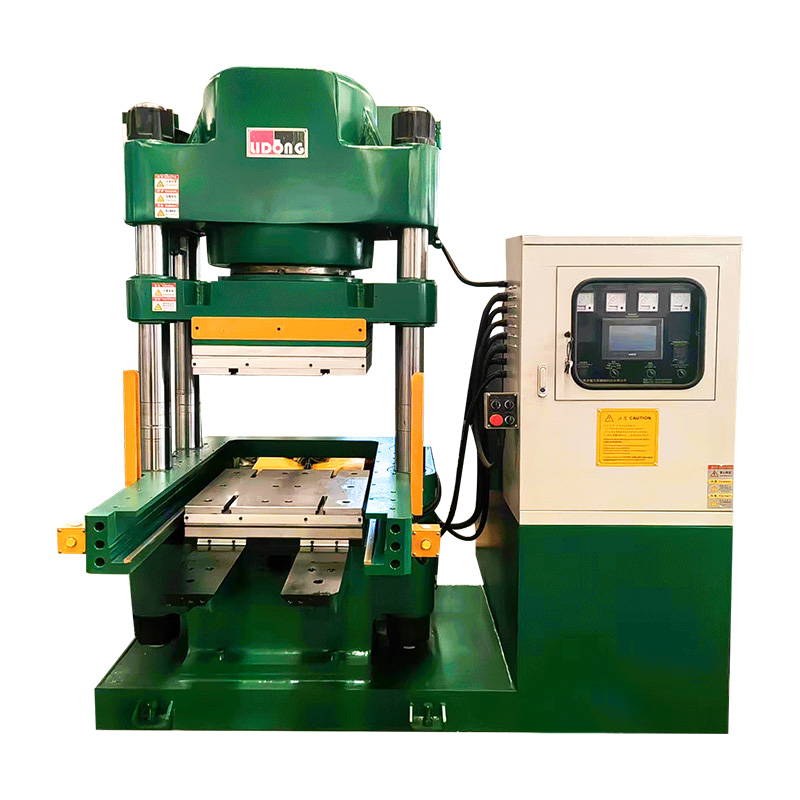 Bakır Taban Fren Balatası Pres Makinası Sabit yoğunluk gerektiren bakır bazlı sürtünme bileşiklerine uygun, servo-hidrolik kontrollü ve PID ısıtmalı özel bir sıcak pres kalıplama sistemi. Ürünü Görüntüle →
Bakır bazlı fren balataları, toz metalurjisinin uygulamalı olarak açık bir örneğidir. Bakır tozu, demir tozu, grafit ve seramik katkı maddeleri, yüksek sıcaklıklara dayanabilecek bir sürtünme malzemesi oluşturmak için harmanlanır, sıkıştırılır ve sinterlenir. Özel bir bakır bazlı fren balatası presi, bu yoğun metalik karışımlar için gereken tonaj, alet ve sıcaklık kontrolü ile tasarlanmıştır. Aynı mantık, amacın son yoğunlaştırmadan önce stabil bir ön kalıp oluşturmak olduğu soğuk pres şekillendirme ve ön presleme aşamaları için de geçerlidir.
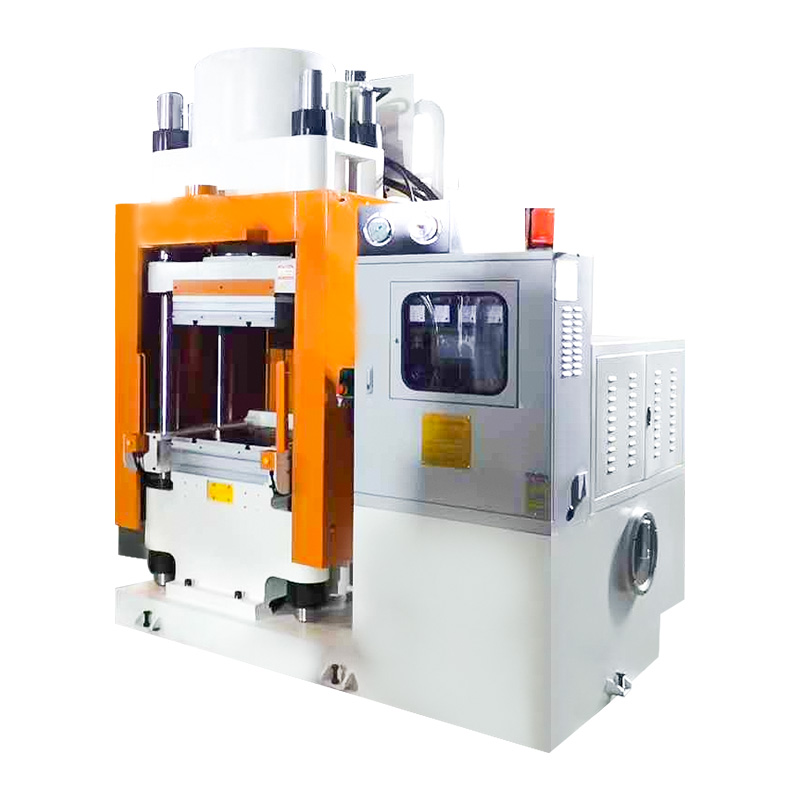 Fren Balatası Preformları için Soğuk Pres Şekillendirme Makinesi Gevşek sürtünme bileşiğini stabil ön kalıplar halinde şekillendiren, sıcak pres kürlemesinden önce gözenekliliğin ve çatlakların azaltılmasına yardımcı olan soğuk bir ön konsolidasyon presi. Ürünü Görüntüle →
Soğuk pres şekillendirme makineleri genellikle toz karışımını harici ısıtma olmadan şekillendirmek için prosesin başlarında kullanılır. Taşıma gücünü artırır ve sonraki işlemler sırasında çatlak riskini azaltır. Presleme öncesi şekillendirme makineleri, sıkışan havayı çıkararak ve ana pres döngüsünden önce daha düzgün bir yoğunluk profili oluşturarak benzer bir amaca hizmet eder.
 Fren Balatası Üretimi için Ön Presleme Şekillendirme Makinesi Yoğunluk homojenliğini artırmak, hava ceplerini ortadan kaldırmak ve sıcak pres kalıplama için stabil kompaktlar hazırlamak üzere gevşek sürtünme malzemesini sıkıştıran bir ön presleme sistemi. Ürünü Görüntüle →
Tonajı, otomasyonu ve çıktıyı farklı pres konseptleri arasında karşılaştırması gereken üreticiler için ayrıntılı bir fren balatası pres makinesi satın alma rehberi kararın çerçevelenmesine yardımcı olabilir. Daha geniş bir ekipman kategorisini araştırıyorsanız, fren balatası pres makineleri farklı araç sınıfları ve sürtünme formülasyonları için mevcut olması, toz sıkıştırma ve sürtünme üretiminin ne kadar yakından bağlantılı olduğunu göstermektedir.
Temel çıkarım, toz metalurjisi pres teknolojisinin geleneksel sinterlenmiş metal parçalarla sınırlı olmadığıdır. Toz veya granüler bir karışımı şekillendirilmiş bir kompakt halinde sıkıştıran herhangi bir işlem aynı prensiplerden yararlanabilir: doğru doldurma, kontrollü basınç, eşit yoğunluk ve tekrarlanabilir çıkarma.
Baskı Makinesi Seçerken Önemli Olan Özellikler
Toz metalurjisi pres makinelerini karşılaştırdığınızda veri sayfası yalnızca bir başlangıç noktasıdır. Aşağıdaki özellikler parça çiziminize, üretim hacminize ve kalite gereksinimlerinize göre değerlendirilmelidir.
Sıkıştırma Kuvveti
Ton veya kilonewton cinsinden ölçülen bu, uygulayabileceğiniz maksimum basıncı belirler. Gerekli kuvvet parça kesitine, tozun sıkıştırılabilirliğine ve hedef ham yoğunluğa bağlıdır.
Kontur ve Dolgu Derinliği
Darbe en derin kısma ve gerekli toz dolgusuna uygun olmalıdır. Ayarlanabilir dolgu derinliği, çok seviyeli parçalar ve yoğunluğun ince ayarı için önemlidir.
Presleme Hızı
Dakika başına vuruş çıkışı etkiler. Ancak daha hızlı her zaman daha iyi değildir. Yüksek hızda presleme, toz ve aletler bunun için tasarlanmadığı sürece havayı hapsedebilir ve çatlaklara neden olabilir.
Kontrol Hassasiyeti
Kapalı döngü kuvveti veya konum kontrolünü arayın. Tutarlı yoğunluk ve parça ağırlığı için basınç profillerini saklama ve tekrarlama yeteneği çok önemlidir.
Takım Uyumluluğu
Standart kalıp setleri, hızlı değiştirme sistemleri ve adaptör plakaları kurulum süresini azaltır. Parçalarınız gerektiriyorsa baskı makinesinin çok plakalı veya çok seviyeli takımları kabul edip edemeyeceğini kontrol edin.
Otomasyona Hazırlık
Besleyiciler, çıkış robotları ve konveyör arayüzleri işçilik maliyetini ve döngü tutarlılığını etkiler. Otomatikleştirilmesi zor bir baskı makinesi, uzun vadeli rekabet gücünüzü sınırlayabilir.
Ayrıca gerçek toz karışımınızla bir deneme sıkıştırması talep etmeniz de akıllıca olacaktır. Yapay tozlarla yapılan laboratuvar testleri, yalnızca üretim malzemesinde ortaya çıkan akış, ayrışma ve yapışma sorunlarını gözden kaçırabilir.
Toz Metalurjisi Pres Makinalarının Uygulamaları
Toz sıkıştırma, hassasiyetin, malzeme verimliliğinin ve tekrarlanabilirliğin değerli olduğu endüstrilere hizmet eder. Teknoloji yeni alanlara doğru genişlemeye devam etse de, aşağıdaki uygulama alanları en yaygın kullanım alanlarını temsil etmektedir.
Otomotiv Bileşenleri
Şanzıman dişlileri, senkromeç halkaları, valf yuvaları ve sensör göbekleri genellikle toz metalurjisi ile üretilir. Süreç, işlemeyi azaltır ve karmaşık dahili özelliklere izin verir.
Sürtünme ve Frenleme
Fren balataları, debriyaj plakaları ve sinterlenmiş sürtünme diskleri, tutarlı sürtünme performansı elde etmek için toz preslemeyi kullanır. Metalik ve seramik formülasyonlar kontrollü yoğunluktan yararlanır.
Rulmanlar ve Burçlar
Kendinden yağlamalı bronz ve demir yataklar, yağın tutulabilmesi için kontrollü gözeneklilik ile sıkıştırılmıştır. Güvenilir yağlama sağlamak için presin eşit yoğunluğu koruması gerekir.
Sert Metaller ve Kesici Takımlar
Tungsten karbür uçlar ve matkaplar, sinterlemeden önce karbür tozlarından preslenir. Kenar kalitesi ve boyut kontrolü için yüksek tonaj ve hassas takımlar gereklidir.
Elektrikli ve Manyetik Parçalar
Yumuşak manyetik kompozitler ve temas malzemeleri neredeyse nihai şekillere sıkıştırılır. Yoğunluk kontrolü manyetik geçirgenliği ve elektriksel iletkenliği doğrudan etkiler.
Tıbbi ve Dental Cihazlar
İmplantlarda ve aletlerde gözenekli titanyum ve kobalt-krom kompaktlar kullanılır. Temiz oda uyumlu presler ve dikkatli toz işleme genellikle gereklidir.
Doğru Toz Metalurjisi Pres Makinesi Nasıl Seçilir
Bir baskı makinesinin seçimi teknik yetenek, üretim ekonomisi ve uzun vadeli destek arasında bir denge kurmaktır. Değerlendirmenizi yapılandırmak ve sık karşılaşılan tuzaklardan kaçınmak için aşağıdaki kontrol listesini kullanın.
Ekibinize Sormanız Gereken Sorular
- Şimdiye kadar çalıştıracağımız en büyük parça kesiti ve en derin dolgu nedir?
- Hangi yeşil yoğunluk ve ağırlık toleransına sahip olmalıyız?
- Haftada kaç parça numarasını değiştireceğiz?
- Çok seviyeli preslemeye mi yoksa yalnızca tek üst ve alt zımbalara mı ihtiyacımız var?
- Pres günde bir vardiya mı yoksa üç vardiya mı çalışacak?
- İşgücü piyasamız ve bütçemiz için hangi otomasyon düzeyi gerçekçidir?
Basın Tedarikçisine Sorulacak Sorular
- Bizimkine benzer bir parça için kuvvet-yer değiştirme eğrisi sağlayabilir misiniz?
- Dolum derinliği ve presleme kuvvetinin tekrarlanabilirliği nedir?
- Hidrolik sistem nasıl soğutulur ve filtrelenir?
- Basın hangi kalıplama standartlarını kabul ediyor?
- Contalar, valfler ve kılavuzlar için beklenen bakım aralığı nedir?
- Hangi eğitim ve yedek parça desteği dahildir?
Cevaplara ulaştığınızda, yalnızca satın alma fiyatı yerine toplam sahip olma maliyetini karşılaştırın. Enerji tüketimi, takım ömrü, hurda oranı ve arıza süresi, daha düşük bir başlangıç fiyat teklifini kolayca aşabilir. Biraz daha pahalı olan ancak istikrarlı yoğunluk ve daha hızlı geçiş sağlayan bir baskı makinesi, kendisini bir yıl içinde amorti edebilir.
Bakım, Güvenlik ve Çalışma Süresine İlişkin En İyi Uygulamalar
Önleyici Bakım
Toz presleri yüksek döngüsel yükler altında çalışır, bu nedenle bakım reaktif olmaktan ziyade planlanmalıdır. Anahtar görevler şunları içerir:
- Hidrolik yağı seviyesinin, sıcaklığının ve kirliliğinin kontrol edilmesi.
- Contaların ve hortumların sızıntı veya sertleşme açısından incelenmesi.
- Kılavuzların ve zımba saplarının üreticinin planına göre yağlanması.
- Kalıp açıklıklarının ve zımba hizalamasının doğrulanması.
- Güvenlik kilitlerinin ve acil durum durdurmalarının test edilmesi.
- Kontrol reçetelerinin ve kalibrasyon verilerinin yedeklenmesi.
Güvenlik Esasları
Sıkıştırma presleri önemli miktarda enerji depolar. Operatörler ve bakım personeli katı güvenlik kurallarına uymalıdır:
- Prese enerji verildiğinde asla kalıp alanına elinizi uzatmayın.
- Takım değişiklikleri veya onarımlarından önce kilitleme/etiketleme prosedürlerini kullanın.
- Işık perdelerini, korumaları ve iki elle kullanılan kontrolleri düzgün çalışır durumda tutun.
- Güvenlik gözlükleri ve koruyucu ayakkabılar da dahil olmak üzere uygun KKD kullanın.
- Operatörlere acil durdurma yerleri ve güvenli fırlatma işlemleri konusunda eğitim verin.
- Her ramak kala veya anormal gürültüyü belgeleyin ve araştırın.
Çalışma süresi yalnızca bakımla ilgili değildir. Bu aynı zamanda takım yönetimine de bağlıdır. Yedek bir kalıp seti, standartlaştırılmış zımba tutucular ve temiz takım depolama alanı, değiştirme süresini azaltabilir ve yanlış kullanımdan kaynaklanan hasarları önleyebilir. Bir baskı makinesinin kurulumu kolay ve çalıştırılması güvenilir olduğunda, operatörlerin prosedürleri takip etme ve sorunları erken bildirme olasılığı daha yüksektir.
Toz Metalurjisi Pres Makinaları Hakkında Sıkça Sorulan Sorular
Toz metalurjisi presi ile hidrolik pres arasındaki fark nedir?
Toz metalurjisi presi, toz doldurma, sıkıştırma ve çıkarma için yapılandırılmış özel bir hidrolik veya mekanik prestir. Genel bir hidrolik pres kuvvet üretebilir, ancak genellikle tekrarlanabilir toz sıkıştırma için gereken hassas doldurma, kalıp arayüzü ve kontrollü püskürtmeden yoksundur.
Toz metalurjisi pres makinesi için ne kadar tonaja ihtiyacım var?
Tonaj, parçanın öngörülen alanına ve gerekli sıkıştırma basıncına bağlıdır. Yaygın bir başlangıç noktası, parçanın kesit alanını hedef basınçla çarpmak ve ardından bir güvenlik marjı eklemektir. Gerçek tozunuzla yapılan denemeler, doğru tonajı doğrulamanın en iyi yoludur.
Toz metalurjisi presi fren balataları üretebilir mi?
Evet. Birçok fren balatası formülasyonu, toz veya granüler karışımlardan preslenir. Süreç toz metalurjisine benzer: kontrollü doldurma, sıkıştırma ve çıkarma. Bakır bazlı ve diğer metalik sürtünme malzemeleri özellikle geleneksel toz metalurjisi uygulamalarına yakındır.
Yeşil kompakt nedir?
Yeşil kompakt, preslenmiş fakat sinterlenmemiş kısımdır. Taşıma ve aktarma için yeterli güce sahiptir ancak nihai metalurjik bağlarını henüz geliştirmemiştir. Sinterleme, sıkıştırmayı takip eder ve parçaya nihai mekanik özelliklerini verir.
Toz sıkıştırmada yoğunluk homojenliğini nasıl geliştirebilirim?
Tutarlı toz akışıyla başlayın ve doldurun. Mümkün olduğunda çift etkili presleme, kontrollü kalıp doldurma veya çok seviyeli takımlama kullanın. Bekleme süresini ve çıkarma hızını optimize edin ve kalıbın ve zımbaların hizalı ve iyi durumda olduğunu doğrulayın.
Toz metalurjisi presi için otomasyon gerekli midir?
Her zaman olmasa da otomasyon tekrarlanabilirliği artırır ve işçilik maliyetini azaltır. Yüksek hacimli üretim için otomatik besleme, parça çıkarma ve hat içi ağırlık kontrolü yaygındır. Düşük hacimli veya yüksek karışımlı üretim için manuel veya yarı otomatik çalışma daha esnek olabilir.
Toz metalurjisi pres makinesinin hangi bakıma ihtiyacı vardır?
Düzenli hidrolik yağı kontrolleri, filtre değişimi, conta muayenesi, kılavuz yolu yağlaması ve zımba hizalamasının doğrulanması çok önemlidir. Güvenlik kilitleri ve acil durdurmalar sık sık test edilmelidir. Bir bakım günlüğü tutmak, tekrar eden sorunların plansız kesintilere neden olmadan önce belirlenmesine yardımcı olur.
Toz metalurjisi işleme veya döküm ile nasıl karşılaştırılır?
Toz metalurjisi net şekle yakın üretim, yüksek malzeme kullanımı ve tekrarlanabilir boyut kontrolü sunar. Karmaşık veya yüksek hacimli parçalar için genellikle daha ekonomiktir. Ancak çok büyük parçalara veya tam yoğunluk ve işlenmiş özellikler gerektiren uygulamalara uygun olmayabilir.