Arızalanan bir konveyör bandı ek yeri yalnızca bir onarım sorunu değildir. Üretimi durdurur, planlı bir bakım aralığını acil durum çağrısına dönüştürür ve karkasa ekonomik olarak onarılamayacak derecede zarar verebilir. Konveyör bantlı vulkanizasyon makinesi, mekanik olarak monte edilmiş bir bağlantıyı moleküler bir bağa dönüştürerek bu riski ortadan kaldırır. Bu nedenle satın alma kararı bir model adı veya genel bir katalog fotoğrafı ile ilgili değildir. Bu, ısıyı, basıncı, merdane geometrisini ve kontrol doğruluğunu gerçekte çalıştırdığınız bantlarla eşleştirmekle ilgilidir.
İlk makinenizi değerlendiriyorsanız veya eski bir vulkanize ediciyi değiştiriyorsanız basit bir kuralla başlayın: makine, bandın geri kalanı gibi davranan bir ekleme yapmalıdır. Bu, kontrollü ısı, sürekli basınç ve bant genişliğinizi ve ekleme düzeninizi her zaman idare edebilecek bir kurulum gerektirir.
Konveyör bandı vulkanizasyon makinesi nasıl güvenilir bir ekleme oluşturur?
Vulkanizasyon, kauçuğun ısı ve basınç altında kimyasal olarak çapraz bağlanmasıdır. Konveyör bandının birleştirilmesinde makine kontrollü bir sırayla üç şey yapar.
- Hazırlanan bant uçlarını, karkas katları arasında kürlenmemiş bir kauçuk parça ve dolgu katmanları ile birlikte bastırır.
- Ekleme bölgesini kauçuk bileşiğinin sertleşme sıcaklığına, kaplama polimerine ve katman kalınlığına bağlı olarak tipik olarak 135 ila 160 santigrat dereceye kadar ısıtır.
- Kauçuğun akması, çapraz bağlanması ve bant yapısının ayrılmaz bir parçası haline gelmesi için basıncı ve sıcaklığı belirli bir bekleme süresi boyunca tutar.
Ekleme düzenine makine kapatılmadan önce karar verilir. Kademeli bir ekleme, üst kapağı, alt kapağı ve her bir karkas katının kısımlarını ardışık katmanlar halinde çıkarır. Bir parmak eklemesi, birbirine kenetlenen profilleri bant uçlarına keser ve kauçuk bileşiği için daha fazla bağlanma alanı ortaya çıkarır. Makinenin rolü bant hazırlandıktan sonra başlar, ancak merdane boyutu ve çerçeve genişliği yalnızca görünen dış kenar için değil, modelin tamamı için yeterli olmalıdır.
Düzgün basınç, tepe basıncından daha önemlidir. Eşit olmayan basınçla kürlenen bir eklemede iç boşluklar oluşacaktır ve bu boşluklar, normal bant gerginliği altında esneme çatlaklarına dönüşecektir. Soğuk vulkanizasyon, hasarlı bandın kısa süreliğine hareket etmesini sağlayabilir ancak bir vulkanizasyon makinesinin sağladığı kontrollü basıncı, sıcaklık gradyanını ve soğutma sırasını yeniden oluşturamaz. Uzun süreli hizmet için sıcak vulkanizasyon standarttır.
Makine tipleri ve uygun oldukları yerler
Üniversal bir konveyör bant vulkanizatörü yoktur. Seçim, bantları bir atölyede mi, sabit bir alanda mı yoksa hareketli konveyör güzergahları üzerinde mi onaracağınıza bağlıdır.
Taşınabilir ve kesitli bant vulkanizatörleri
Konveyör hatları boyunca bakım çalışmaları için kesitli makineler yaygındır. Bandın üzerine kenetlenirler, her iki taraftan ısıtılırlar ve gerekli ek uzunluğunu oluşturmak üzere dar üst ve alt bölümlerden birleştirilirler. Alıcılar her bölümün genişliğini onardıkları en geniş bantla karşılaştırarak kontrol etmelidir. Ayrıca bölümlerin nasıl hizalandığını da kontrol edin; Bölümler arasındaki zayıf hizalama, bağlantı noktası boyunca soğuk bir çizgi oluşturur; bu, bağlantının başarısız olduğu ilk yerdir. Taşınabilir makineler genellikle hidrolik hortumlara ve el pompalarına dayanır, dolayısıyla hortum uzunluğu, pompa kapasitesi ve kelepçeleme noktalarının sayısı basınç dağılımını etkiler.
Sabit merdaneli presler
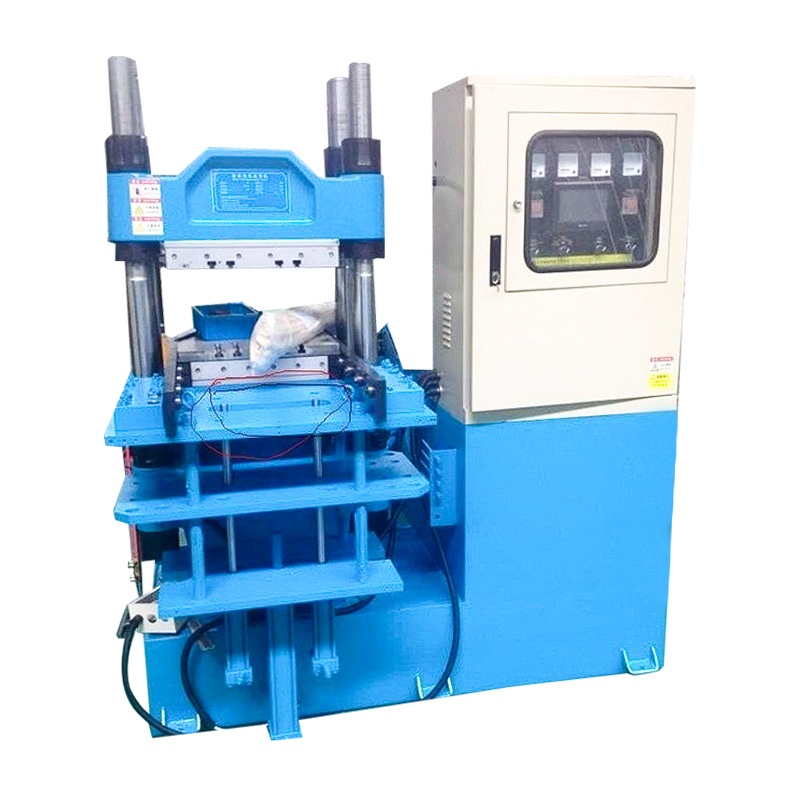
Kemerler bir atölyeye getirilirse, sabit plakalı vulkanizasyon presi daha sağlam bir çerçeve ve daha tekrarlanabilir basınç kontrolü sağlar. Yaklaşık 1600 mm genişliğe kadar olan bantlara uygundur ve merdane hizalaması ve kurulumu daha hızlı olduğundan haftada birkaç ekleme yaptığınızda pratiktir. Esnek bir çerçeve bağlantının merkezindeki basıncı azalttığından, çerçevenin hidrolik silindirlerin tepki kuvvetine bükülmeden dayanabilecek kadar sert olması gerekir.
 Plaka Kauçuk Makinesi Üreticileri, Plaka Vulkanizasyon Pres Fabrikası Ningbo Delidong Machinery, Çin Plaka Kauçuk Makinesi Üreticileri ve Plaka Vulkanizasyon Pres Fabrikasıdır, özel Plaka Vulkaniza... Ürünü Görüntüle →
Vakum destekli kürleme
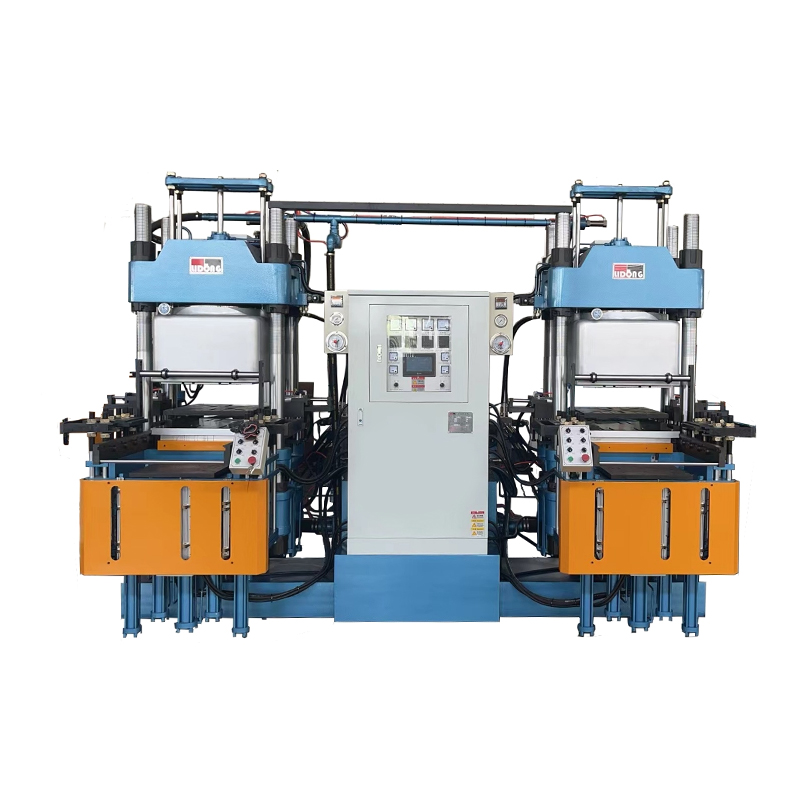
Aynı zamanda kauçuk contalar, contalar veya yoğun kauçuk parçalar üreten atölyeler için, kauçuk vakumlu vulkanizasyon makinesi, kürleme bölgesinde sıkışan havayı ve buharı uzaklaştırır. Açık bant ekleme için vakum her zaman gerekli değildir, ancak kauçuk bileşiği kabarmaya eğilimli olduğunda, atölye atmosferi toz içerdiğinde veya standart bant onarımlarının yanı sıra silikon ve diğer özel karışımlar gibi malzemeleri kürlediğinizde değerli hale gelir.
Ekleme kalitesine karar veren seçim kriterleri
Fiyatları karşılaştırmadan önce eklemeniz gereken bant türlerini listeleyin. Bant genişliği, karkas yapısı, kaplama bileşiği ve ekleme geometrisi gerekli merdane boyutunu, basıncını ve ısıtma kapasitesini belirler. Dar kumaş bant için seçilen bir makine, aynı genişlikteki çelik kord bant için yeterli merdane alanına veya hidrolik güce sahip olmayacaktır.
Naylon ve polyester kumaş kayışlar sıcaklığa nispeten toleranslıdır, ancak gerilim yoğunlaşmalarını önlemek için ekleme geometrisinin doğru şekilde hizalanması gerekir. Çelik kordonlu kayışlar, kordonların kauçuktan farklı bir termal genleşme oranına sahip olması nedeniyle daha fazla basınç ve daha yavaş bir sıcaklık artışı gerektirir. Plakalar genişlerken ve kayış kelepçeleri sürünürken makinenin basıncını sabit tutabilmesi gerekir.
| Parametre | Doğrulanması gerekenler | Pratik etki |
|---|---|---|
| Merdane boyutu | En geniş bant ve ekleme düzeninize göre genişlik ve çalışma uzunluğu | Eklemeden daha kısa bir merdane soğuk kenarlar bırakır ve bu da eklemin yorulma ömrünü azaltır. |
| Sıcaklık aralığı | Sabit kontrolle en az 160 santigrat dereceye kadar ayarlanabilirlik | Kauçuk bileşikleri belirli sıcaklıklarda kürlenir; Yetersiz kürleme yumuşak alanlar oluşturur ve aşırı kürleme ek yerinin kırılgan olmasına neden olur. |
| Isıtma bölgeleri | Plaka boyunca ısıtma elemanlarının sayısı ve konumu | Eşit ısı dağılımı, bant genişliği boyunca eşit olmayan çapraz bağ yoğunluğunu önler. |
| Basınç kapasitesi | Maksimum çalışma basıncı ve ayarlanabilir olup olmadığı | Basınç, kauçuk katmanları sağlamlaştırır ve sertleşme sırasında mikro boşlukları ortadan kaldırır. |
| Basınç tutma | Tam kürleme döngüsü boyunca önceden ayarlanmış basıncı koruma yeteneği | Basınç düşüşü, bağlantının gevşemesine izin verir ve çalışma gerilimi altında soyulmaya neden olabilir. |
| Kontrol ünitesi | Sıcaklık, basınç ve kürlenme süresi için dijital kontroller | Tekrarlanabilir ayarlar operatöre bağımlılığı azaltır ve bant karkasını korur. |
| Güç kaynağı | Kurulum noktasında gerekli gerilim, faz ve akım | Mevcut bir atölye kaynağı, çok bölgeli bir ısıtma sistemi için yeterli kapasiteye sahip olmayabilir. |
Tek boyut olarak maksimum merdane genişliğini kullanmayın. Isıtma elemanları ile pres çerçevesinin dış kenarı arasındaki mesafe önemlidir çünkü ağır bir bant, ısıyı hafif bir kumaş banttan farklı şekilde emer. Yalnızca bir noktada ölçülen bir okuma değil, çalışma sıcaklığında plaka boyunca bir sıcaklık araştırması isteyin.
Atölye iş akışı, saha erişimi ve işletme maliyeti
Makinenin etrafındaki tezgah alanını ve zemin alanını ölçün. 1200 mm genişliğinde bir bant için birleştirme modeli 600 ila 900 mm uzunluğunda olabilir ancak bandın her iki tarafta da serbest yaklaşma mesafelerine ihtiyacı vardır. Bandı bükülmeden yerleştiremeyen küçük bir makine, merdane boyutu doğru görünse bile yine de zayıf bir birleştirme üretecektir.
Maden veya açık hava konveyör güzergahında, portatif bir vulkanizatörün sağlam bir destek çerçevesine ve parlak gün ışığı altında veya geçici bir örtü içinde okunabilen kontrollere ihtiyacı vardır. Hidrolik el pompaları yaygındır, ancak motorlu bir pompa, geniş bir bandı düzenli bir bakım planına göre birleştirdiğinizde önemli ölçüde iş gücü tasarrufu sağlar. Sertleşmeden sonra havayla soğutma başka bir husustur. Bazı kürler, bağlantı noktası 60 santigrat derecenin altına soğurken basıncın korunmasını gerektirir. Makinenin soğutma devresi yoksa sahada daha uzun süre beklemeyi planlayın.
Bakım, doğrulama ve tedarikçi desteği
Bir vulkanizasyon makinesi yalnızca hidrolik ve ısıtma elemanları kadar güvenilirdir. Satın almadan önce ısıtma kartuşlarının nasıl değiştirildiğini, bölgelerin ayrı ayrı kapatılıp kapatılamayacağını, manometrenin kalibrasyon kaydının olup olmadığını sorun. Ekleme sırasında makine arızalanırsa bant bağlı kalır ve üretim beklenir. Bu nedenle servis kolaylığı, isteğe bağlı bir ekstra değil, bir satın alma faktörüdür.
Kullanılmış veya yeni bir makineyi incelerken bu uyarı işaretlerine dikkat edin:
- Plakanın kenarı ile merkezi arasında 5 santigrat dereceden fazla sıcaklık farkı eşit olmayan sertleşmelere neden olacaktır.
- Kürleme döngüsü sırasında hidrolik basıncının gözle görülür şekilde düşmesi, valfte sızıntı olduğunu veya pompanın aşındığını gösterir.
- Merdane üzerindeki lastik kalıntıları veya derin çizikler, yerel kalınlık değişikliklerine neden olur ve bant üzerindeki basıncı azaltır.
Kauçuk vulkanizasyon makinelerinde deneyimi olan bir üretici, merdane kalınlığı, ısıtıcı düzeni ve çerçeve sertliği konusunda daha net tavsiyeler verebilir. Yapı kalitesini inceleyin: çerçeve kirişlerinin düzgün şekilde kaynaklandığını, elektrik bağlantı kutusunun toza karşı yalıtılmış olduğunu ve basınç tutma valflerinin plaka alanı için boyutlandırıldığını doğrulayın. Sürecin tam bir teknik karşılaştırması için bunu inceleyin kauçuk vakumlu vulkanizasyon makineleri için endüstri kılavuzu Tedarikçilerden devreye alma kayıtları ve test sertifikaları istemeden önce.
Nihai satın alma kararının verilmesi
Tanımlanmış bir konuma uyan, yazılı prosedürlerle çalışan ve özel aletler olmadan bakımı yapılabilen bir konveyör bantlı vulkanizasyon makinesi seçin. Kayış spesifikasyonunu ve ekleme modelini birincil girdiler olarak değerlendirin. Daha sonra makineleri, maksimum sıcaklık veya düşük fiyatlı bir paketteki büyük merdane yerine ısıtma homojenliği, basınç stabilitesi, çerçeve sertliği ve kontrol doğruluğu açısından karşılaştırın.
Bir tedarikçi, makinesinin sizinkiyle aynı genişlikte bir bağlantıda nasıl davrandığını gösterebilirse ve ısıtma ve basınç sisteminin sınırlarını açıklayabilirse, bu, uzun bir özellik listesinden daha güçlü bir sinyaldir. Doğru şekilde belirlenmiş bir vulkanizasyon makinesi, yıllarca hizmet verecek şekilde bir ek yeri tutacaktır; Yanlış olan ilk birkaç hafta içinde belli olacak.