Saatte 400 ton hızla bakır cevheri taşıyan bir konveyör bant düşünün. Kayış iki yıldır çalışıyor ancak iki bölümün birleşim yerindeki ek yeri soyulmaya başlıyor. Birkaç saat içinde bant tamamen yırtılır ve tüm konveyör hattı durur. Bir tamir ekibinin hasarlı bölümü çıkarması ve zaman baskısı altında bandı yeniden birleştirmesi gerekiyor. Bu riskin büyük kısmı aylar önce, önceki eklemenin vulkanize edilmesiyle belirlenmişti.
Aynı mantık her konveyör sistemi için geçerlidir: ekleme en zayıf halkadır ve vulkanizasyon bunun ne kadar zayıf olacağını belirleyen süreçtir. Sıcak vulkanizasyon, bant uçları arasında sürekli, kürlenmiş bir kauçuk bağı oluşturur. Ağır hizmet bantları için standart yöntemdir çünkü en yüksek bağlantı mukavemetini ve en uzun hizmet ömrünü sağlar. Ancak güvenilir vulkanizasyon yalnızca genel talimatları takip etmekten ibaret değildir. Bu, uygun şekilde eşleşen bir vulkanizasyon presi ile sıcaklığın, basıncın ve zamanın kontrol edilmesine bağlıdır.
Konveyör Bant Vulkanizasyonu Nedir?
Vulkanizasyon, polimer zincirleri arasına çapraz bağlantılar ekleyerek ham kauçuğu kürlenmiş, elastik bir malzemeye dönüştüren kimyasal bir işlemdir. Bu reaksiyon ısı ve basınç altında gerçekleşir. Konveyör bandı birleştirmede, iki bant ucu kauçuk katmanların çıkarılması ve kademeli bir örtüşme oluşturulmasıyla hazırlanır. Açıkta kalan kumaş ve kauçuk daha sonra bir bağlama maddesiyle kaplanır ve bağlantı yeri, belirli bir süre boyunca hesaplanan miktarda ısı ve basınç uygulayan bir vulkanizasyon presinin içine yerleştirilir. Sonuç, bandın geri kalanıyla aynı gerilim ve esneme yükünü kabul edebilen sürekli, kesintisiz bir bağlantıdır.
Bu terim aynı zamanda konveyör bant onarımları için de kullanılır. Hasarlı bir kapak, taşınabilir veya kalıcı bir vulkanizatörle kürlenen bir yama ile onarılabilir. Her iki durumda da temel prensip aynı kalır: ısı artı basınç artı zaman, sertleşmiş, yapışkan bir bağa eşittir.
Vulkanizasyon Süreci Nasıl Çalışır?
Kayış türleri ve ekleme tasarımları farklılık gösterse de temel sıra tutarlıdır. Sıcak vulkanizasyon işlemlerinde aşağıdaki adımlar yaygındır.
- Hazırlık. Operatör ekleme alanını işaretler, hasarlı bölümü keser ve bant uçlarını konik bir şekilde yontur. Her kumaş katı temiz tutulur ve tozdan, yağdan veya nemden arındırılır.
- Yapıştırma malzemelerinin uygulanması. Hazırlanan yüzeylerin üzerine vulkanize edilmemiş bir yapıştırma kauçuğu veya çimento tabakası serilir. Bu katman kürleme sırasında kayış katlarıyla kaynaşacaktır.
- Hizalama ve sıkıştırma. Kayış uçları preste hizalanır. Genellikle silikon veya lastik pedli basınç çubukları, kenetleme kuvvetini tüm ekleme genişliği boyunca dağıtır.
- Isı ve basınç uygulaması. Elektrikli ısıtma plakaları, ek yerini önerilen vulkanizasyon sıcaklığına yükseltir. Hidrolik basınç, boşlukları kapatmak ve sıkışan havayı dışarı atmak için merdaneleri birbirine doğru iter.
- Kürleme ve soğutma. Tutma süresi tamamlandıktan sonra basınç devam ederken pres sıcaklığı düşürülür. Bant güvenli bir seviyeye soğuduktan sonra pres açılır ve ek yeri kontrol edilir.
Her adımın nihai bağlantı kalitesi üzerinde doğrudan etkisi vardır. Kirli bir yüzey düşük bağ bölgesine neden olabilir; yanlış hizalanmış bir ekleme kumaşı zayıflatabilir; ve yetersiz basınç, yük altında kabarcıklara dönüşen hava cepleri bırakabilir.
Ekleme Kalitesini Belirleyen Temel Parametreler
En yaygın değerlendirme noktaları sıcaklık, basınç ve kürlenme süresidir. Üçünün de bant tipine ve ekleme tasarımına göre ayarlanması gerekir. Aşağıdaki tablo standart kauçuk konveyör bantları için genel bir ürün yelpazesi sunmaktadır.
| Parametre | Tipik Aralık | Neden Önemlidir? |
|---|---|---|
| Kür sıcaklığı | 130–150°C | Çok düşük olması kauçuğun kürlenmemiş olmasına neden olur; çok yüksek olması kılıfı yakabilir veya kumaş katlarını zayıflatabilir. |
| Basınç | 0,5–1,2 MPa | Havayı dışarı atar ve ek yerini sıkıştırır. Düşük basınç gözenekliliğe ve bağ gücünün azalmasına neden olur. |
| Tutma süresi | 10–40 dakika | Ekleme kalınlığına uygun olmalıdır. Yetersiz kürleme erken soyulmaya yol açar; aşırı kürleme kauçuğu bozabilir. |
| Sıcaklık bütünlüğü | Plaka boyunca ±5 °C | Sıcak noktalar, ekleme hatasına yol açan eşit olmayan sertleşme ve stres konsantrasyonları oluşturur. |
Bu rakamlar kemere özel tavsiyelerin yerine geçmez. Kayış üreticisi veya ekleme tedarikçisi, belirli karkas, kapak ve ekleme modeli için kesin değerleri sağlayacaktır. Ekipman bu değerleri sapmadan koruyabilmelidir. Bu nedenle, hassas termostatlara ve stabil bir hidrolik sisteme sahip bir vulkanizasyon presi, herhangi bir bakım atölyesi için pratik bir yatırımdır.
Vulkanizasyon ve Mekanik Bağlantı Elemanları
Uzun yıllar boyunca operatörler, bant bağlantısı için vulkanize bir ekleme mi yoksa mekanik bir bağlantı elemanı mı kullanılacağını tartıştılar. Karar genellikle başvuru gereksinimlerine, kesinti bütçesine ve bant durumuna göre verilir.
- Mukavemet: Vulkanize eklemeler genellikle bandın nominal gerilme mukavemetinin %80-100'üne ulaşır. Mekanik bağlantı elemanları genellikle daha düşük bir yüzdeyle sınırlıdır, bu da daha yüksek gerilimli bir kayışın bağlantı elemanları için uygun olmayabileceği anlamına gelir.
- Dayanıklılık: Kürlenmiş bir ekleme, kaplamanın aşınmasına direnen ve karkası koruyan pürüzsüz, sürekli bir yüzey oluşturur. Mekanik bağlantı elemanları titreşime, darbeye ve üzerlerinden geçen aşındırıcı maddelere karşı hassastır.
- Bant temizleme ve sıyırma: Pürüzsüz vulkanize eklemeler, bant sıyırıcılarının ve temizleyicilerin kesintisiz olarak sürekli çalışmasına olanak tanır. Bağlantı elemanları sıyırıcı bıçaklara zarar verebilir veya geri taşınma nedeniyle sıkışabilir.
- Arıza Süresi: Sıcak vulkanizasyon, mekanik bir bağlantı elemanının cıvatalanmasından daha uzun sürer. Bununla birlikte, eğer ekipman ve aletler hazırsa, iyi planlanmış bir vulkanizasyon tek bir bakım penceresinde tamamlanabilir.
- Onarım sınırlamaları: Bazı kayışlar, özellikle de ince katlı veya hafif dereceli kayışlar, vulkanizasyon ısısını tolere edemeyebilir. Bu durumlarda mekanik bağlantı elemanları tek seçenek olabilir.
Yüksek tonajlı veya uzun mesafeli konveyörlerin çoğu için vulkanizasyon tercih edilen yöntem olmayı sürdürüyor. Başlangıçtaki aksama süresi, daha az onarım, daha az dökülme ve daha uzun bant ömrü ile dengelenir.
Doğru Vulkanizasyon Ekipmanını Seçmek
Bir bakım atölyesinin gerçekte hangi vulkanizasyon ekipmanına ihtiyacı vardır? Takımın kalbinde, bağlantı genişliği boyunca eşit ısı ve eşit basınç sağlayabilen bir vulkanizasyon presi bulunur. Birini seçerken çeşitli özellikler önemlidir.
Öncelikle merdane yüzeyi bant genişliğine uygun büyüklükte olmalıdır. Çok kısa bir merdane, operatörün ek yerini bölümler halinde düzeltmesine neden olur ve bu da zayıf bir dikiş olasılığını artırır. İkincisi, sıcaklık kontrolü doğru ve tekrarlanabilir olmalıdır. Kontrol sistemi, tutma süresi boyunca sıcaklığın birkaç derecenin üzerine çıkmasına izin verirse, kauçuk, ısıtma elemanlarının yakınında aşırı sertleşebilir. Üçüncüsü, basınç sistemi kararlı olmalıdır. Çoğu pres, merdaneleri bir araya itmek için hidrolik silindirler kullanır; basınç göstergesi kürleme döngüsü boyunca sabit bir değer göstermelidir.
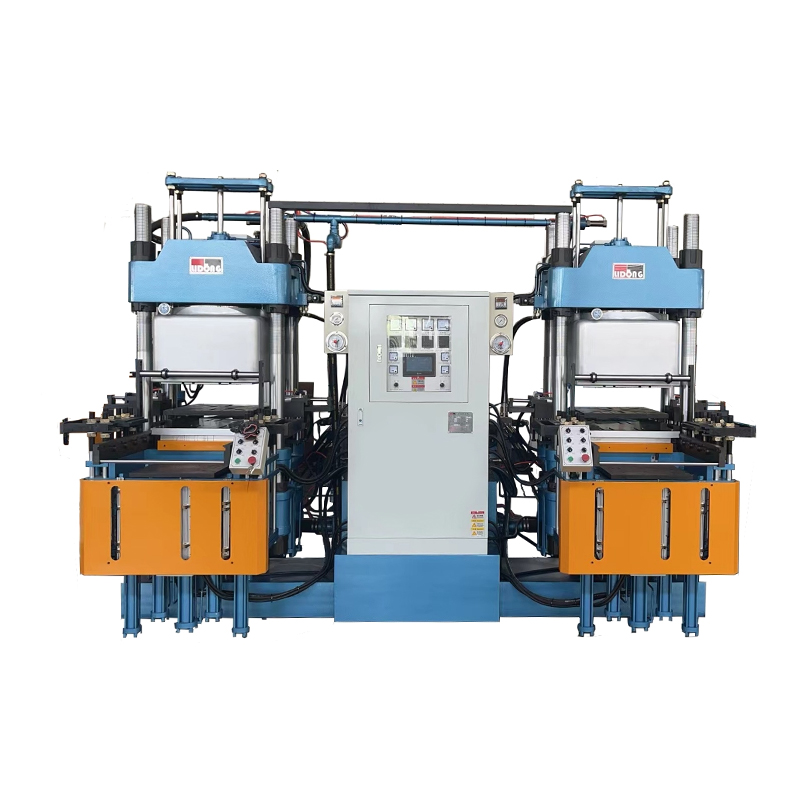
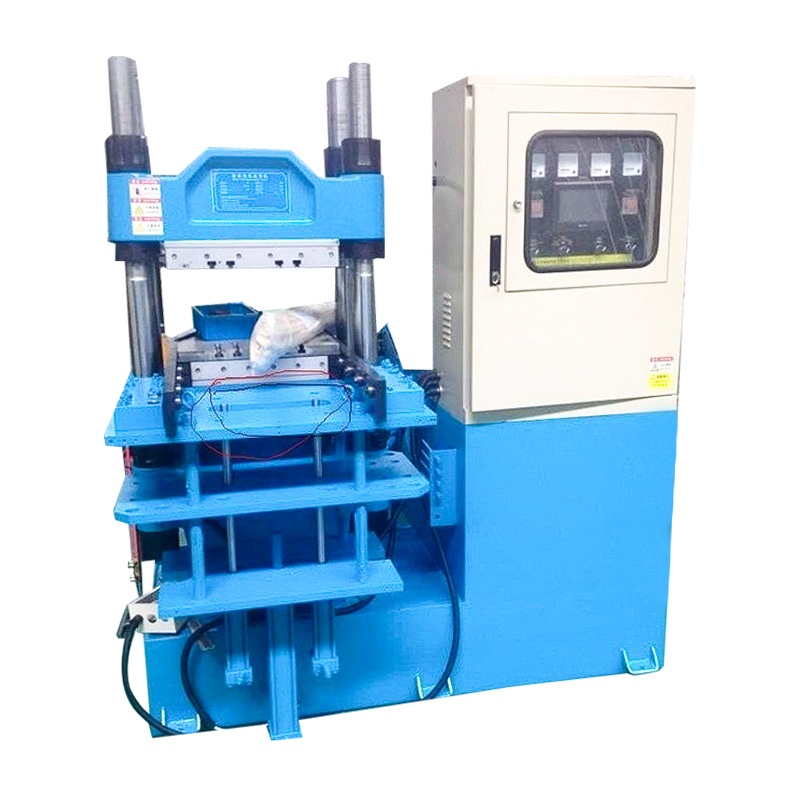
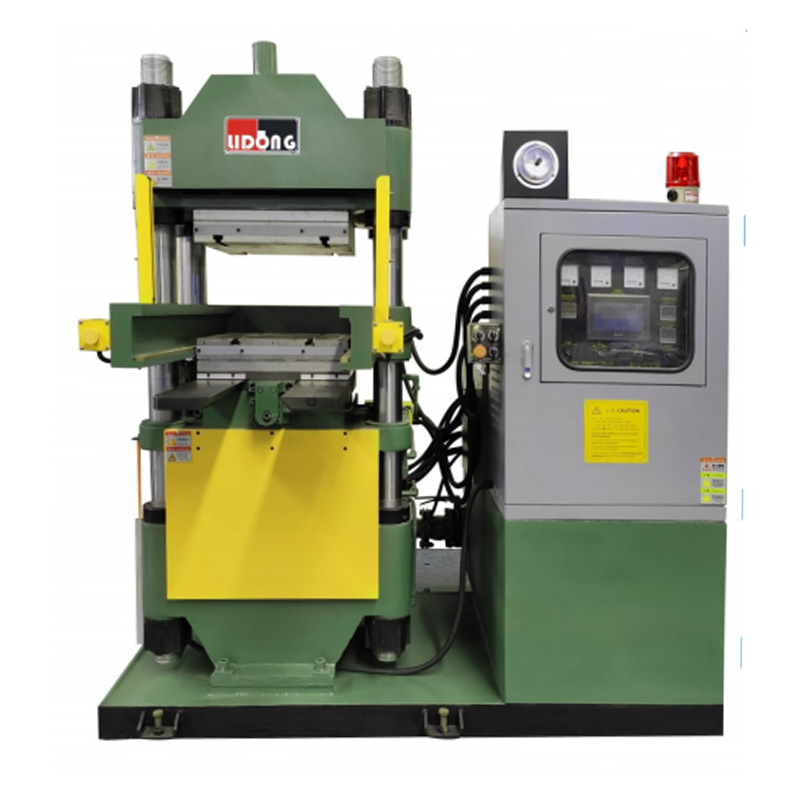
Pek çok küçük tamir atölyesinde ve üretim ortamında çok amaçlı plaka vulkanizasyon presi pratik bir seçimdir. Konveyör bandının birleştirilmesinin yanı sıra diğer kauçuk kalıplama ve sertleştirme görevlerinde de kullanılabilir. Kayış ek yerini iyileştiren aynı pres aynı zamanda kauçuk contalar, contalar ve aşınmaya dayanıklı parçalar da üretebilir. Bu çok yönlülük, bakım departmanına zaten önemli olan bir varlığın başka bir şekilde kullanılmasını sağlar.
 Bant Ekleme ve Kauçuk Kalıplama için Çok Amaçlı Plaka Vulkanizasyon Presi Bu çok yönlü pres, konveyör bandı birleştirme ve diğer kauçuk kürleme görevlerini yerine getirerek verimli üretim için otomatik kontroller sunar. Contalar, contalar ve aşınan parçalar için dayanıklı, yüksek hassasiyetli bir makine arayan küçük mağazalara uygundur. Ürünü Görüntüle →
Model seçmeden önce presin tonajını ve merdane ölçülerini inceleyin. Ayrıca ısınma süresini, sıcaklık homojenliğini ve dijital kontrollerin kullanılabilirliğini de doğrulayın. Pres, manuel ayarlamaya gerek kalmadan tam kürleme döngüsü için ayar noktasını tutabilmelidir. Farklı türleri değerlendirmek gerekirse plaka vulkanizasyon presi satın alma rehberi teknik özellikleri ve boyut seçeneklerini karşılaştırmanıza yardımcı olabilir.
Konveyör Bant Vulkanizasyonunda Yaygın Hatalar
Operatörler, iyi ekipmanlarla bile bağlantıda kusurlar yaratabilir. Saha onarımlarında aşağıdaki hatalara sıklıkla rastlanır.
- Eksik yüzey hazırlığı. Katlardaki yağ, kauçuk tozu veya nem, düzgün yapışmayı engeller.
- Yetersiz basınç. Katmanlar arasında hava kalır ve daha sonra kabarcıklar veya delaminasyonlar oluşur.
- Uygun olmayan bekletme süresi. Operatör işi daha hızlı bitirmek için kürleme süresini kısaltır ancak kauçuk hiçbir zaman tam çapraz bağ yoğunluğuna ulaşmaz.
- Düzensiz ısıtma. Bu durum, merdanenin ısıtma bobini hasarlı olduğunda veya bant kalınlığı ek yeri boyunca değiştiğinde meydana gelir.
- Soğutma aşamasının atlanması. Bant hala sıcakken basıncın kaldırılması, bağlantı yerinde gözenekliliğe neden olabilir.
En çok gözden kaçırılan konulardan biri, merdane ile bant arasındaki baskı yastığının durumudur. Aşınmış veya sert bir silikon ped eşit olmayan bir sıkıştırma oluşturur. Bu pedleri belirli bir programa göre değiştirmek, gece saat 2'de başarısız olan bir eklemenin maliyetiyle karşılaştırıldığında ucuzdur.
Muayene ve Sonrası Bakım
Ekleme soğuduktan sonra kauçuk pürüzsüz ve bant kapağına göre biraz girintili görünmelidir. Tahta çekiçle hafif bir dokunuşla oyuk alanlar ortaya çıkarılabilir. Görünür kabarcıklar, yükselmeler veya yumuşak noktalar, eklemenin şüpheli olduğu ve kesilip yeniden yapılması gerektiği anlamına gelir. Bant hizmete döndükten sonra, ilk haftalarda bağlantı yeri düzenli aralıklarla, bant oturdukça daha az sıklıkta kontrol edilmelidir.
Düzgün vulkanize edilmiş eklemeler bazı durumlarda bandın kendisinden daha iyi performans gösterebilir, ancak bu yalnızca parametrelere uyulması ve ekipmanın bunları doğru bir şekilde tutması durumunda mümkündür. Bu nedenle güvenilir bir vulkanizasyon presinin seçilmesi isteğe bağlı bir lüks değildir. Bu, tüm konveyör hattının bakım maliyetinde ve çalışma süresinde doğrudan bir faktördür.
Sonuç olarak basittir: Konveyör bant vulkanizasyonu kontrollü bir ısı/basınç kimyasal reaksiyonudur. Bağlantının kalitesi bir sır değildir; hazırlığın, parametrelerin ve ekipmanın doğrudan sonucudur. İyi işçilik, doğru ekleme bileşiği ve doğru basınç ve sıcaklığı koruyan bir pres ile bir taşıma bandı, eklemeyle ilgili bir arıza olmaksızın yıllarca çalışmaya devam edebilir.